游標卡尺入門篇|構造、內外徑測量與量爪用途完整解析
游標卡尺(Vernier Caliper)是工業與維修領域中最常見的精密量具之一,可用於測量物體的外徑、內徑、深度與厚度。透過主尺與游標尺的微小刻度差,可精準判讀尺寸。本文將帶你了解卡尺的構造、使用方式、量爪用途與常見問題。
📖 目錄
🎥 教學影片:游標卡尺入門教學
2. 游標卡尺構造與量爪介紹

游標卡尺主要由以下部分組成:
- 主尺(Main Scale):標示整毫米刻度。
- 游標尺(Vernier Scale):提供毫米以下的精密刻度,用於讀取小數值。
- 外量爪(下方):用於測量外徑、厚度等外部尺寸。
- 內量爪(上方):用於測量內徑、孔徑、槽寬等內部尺寸。
- 深度桿(Depth Rod):用於測量孔深或階差。
💡 量腳上方的「凹陷」是什麼用途?

許多使用者注意到卡尺內量爪上方有明顯的斜面或凹槽。這並非裝飾或製程缺陷,而是為了讓量爪能更貼合孔內壁、狹窄縫隙或倒角底部。
- 可進入較小孔徑或窄槽進行內徑測量。
- 斜面設計能避免量爪與倒角干涉,提高接觸精度。
- 在階梯或圓角底部量測時能更容易定位。
它能讓主尺與副尺的上下量測面完全貼合,確保在內徑與階差測量時更準確。
3. 基本測量步驟
📏 游標卡尺刻度怎麼讀?
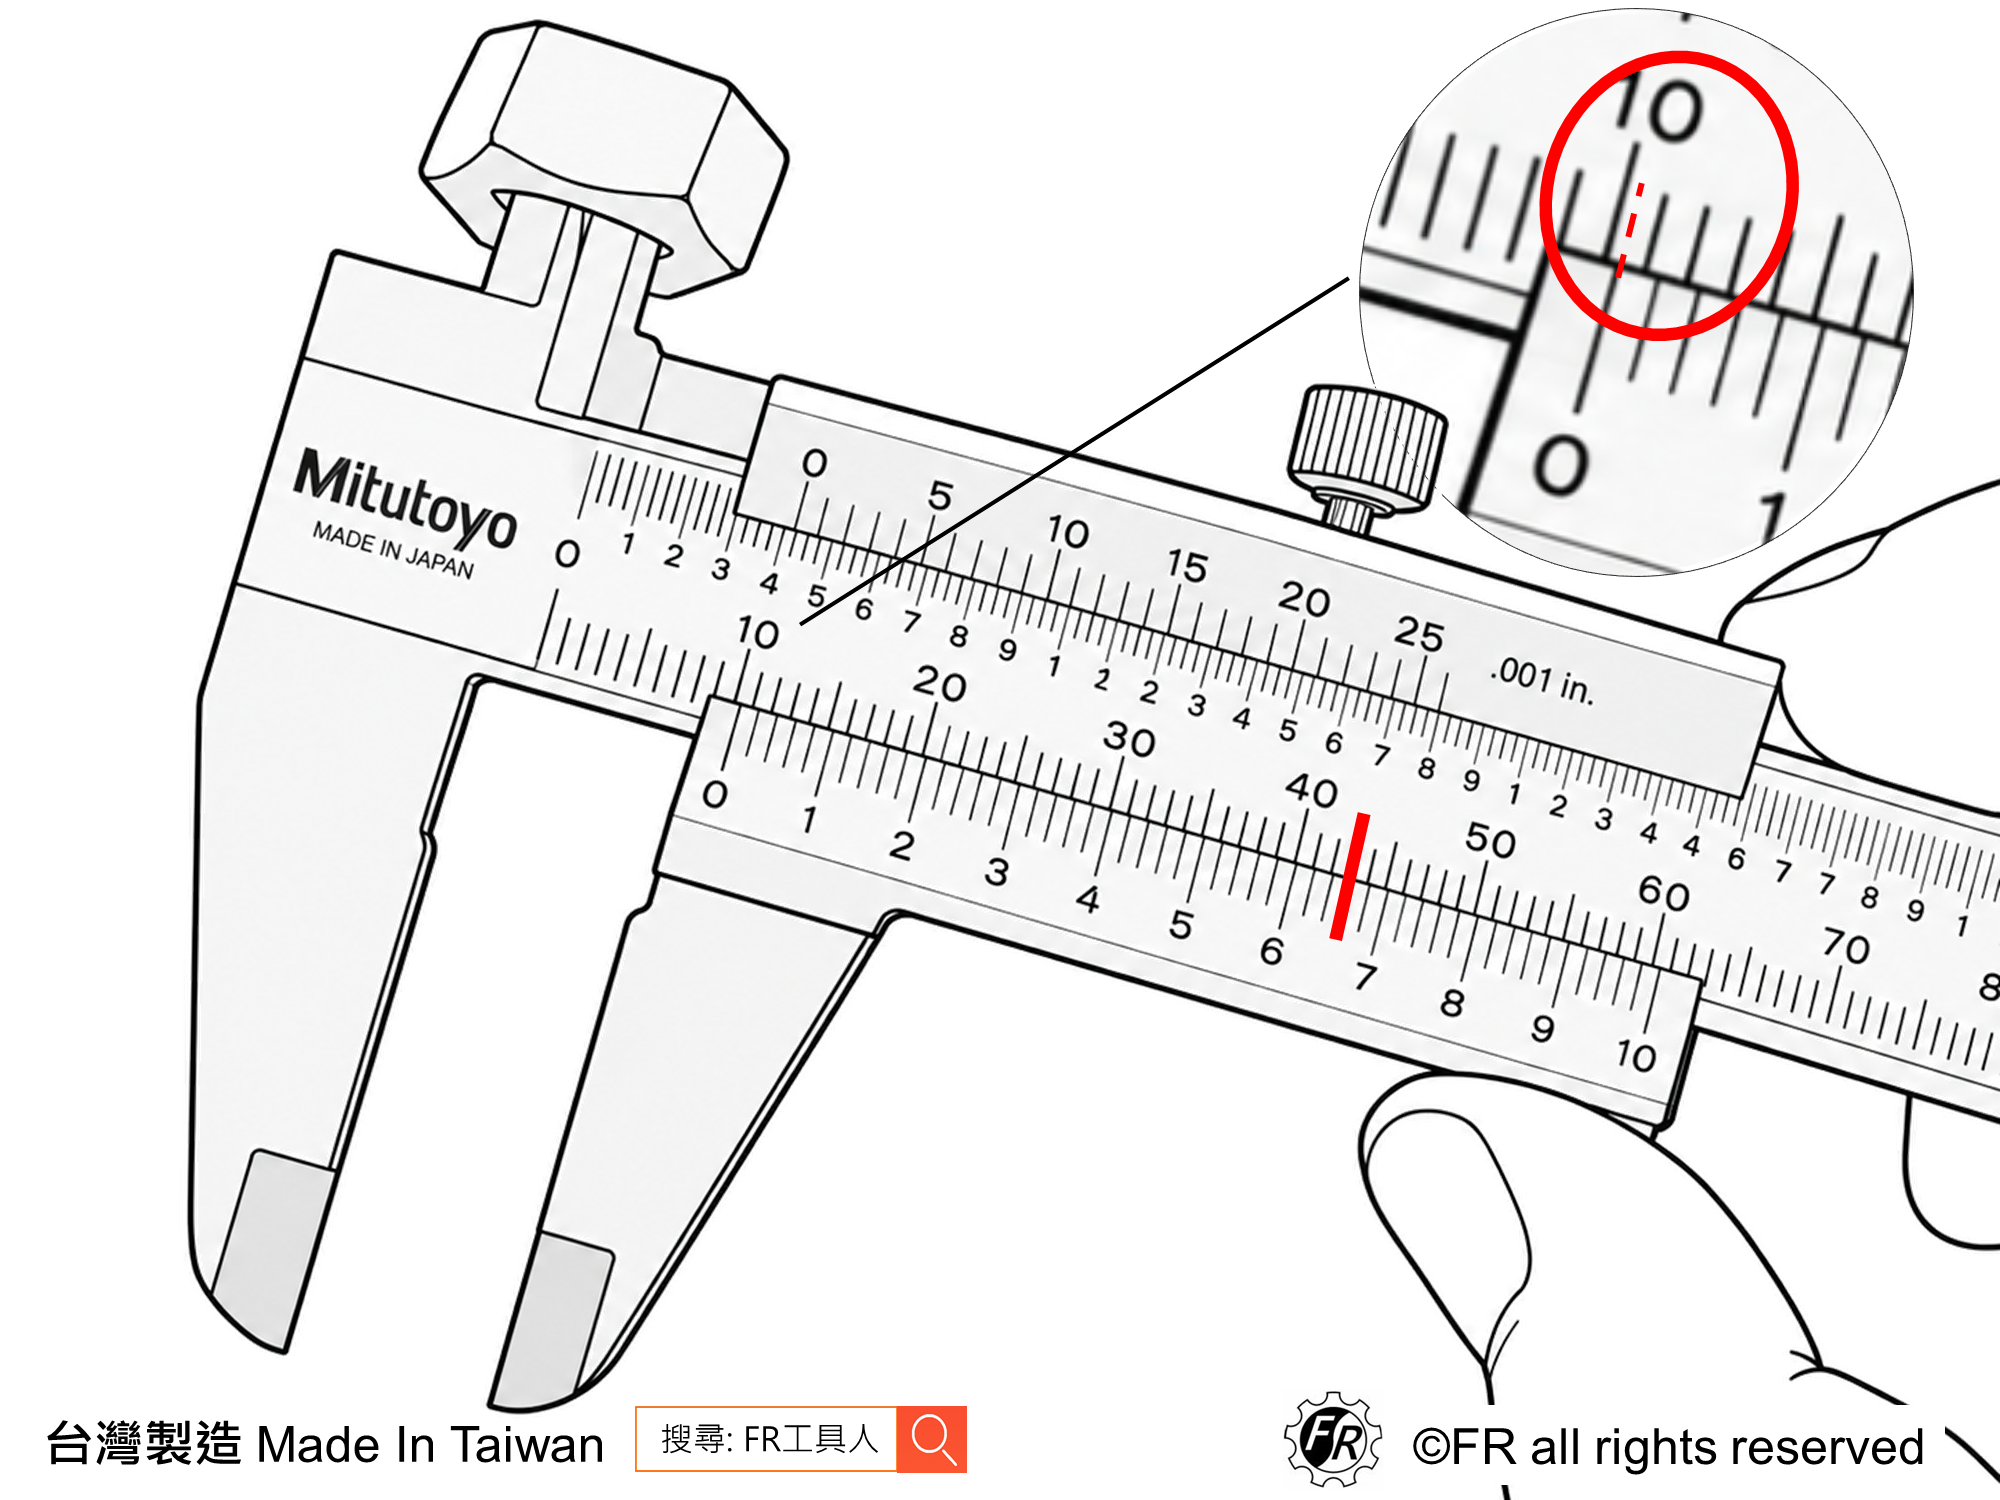
傳統游標卡尺主要透過「主尺+游標尺」 兩組刻度判斷尺寸。 讀值時先看主尺整數,再找游標尺對齊的刻線。
🔧 以最小讀值 0.02mm 的卡尺為例:
- 主尺讀值:10 mm ( 游標尺標線0位於10~11mm之間 )
- 游標尺第33格刻線對齊(每5小格標示1=0.1mm,2=0.2mm,依此類推)
- 游標讀值:副尺數字6=0.6 mm + 3小格 (1格0.02mm = 3x0.02 = 0.06mm)
✅ 最終尺寸:10 + 0.6 + 0.06= 10.66 mm
💡 提醒:不同游標卡尺的最小讀值可能為 0.02mm、0.05mm等,實際判讀方式 應依照卡尺的刻度設計為準。

🔹 1. 檢查與歸零
- 測量前先檢查量爪是否乾淨、無灰塵或毛邊。
- 閉合量爪,確認游標「0」刻度與主尺「0」刻度對齊。

🔹 2. 測量外徑
- 將外量爪夾住被測物外圍。
- 保持輕微壓力,使量爪剛好接觸工件。
- 讀取主尺與游標刻度,並加總求得實際尺寸。

🔹 3. 測量內徑
- 將內量爪放入孔內,輕輕張開至接觸孔壁。
- 調整卡尺位置與量測方向,避免量爪傾斜造成誤差。
- 在不同位置重複測量,確認孔徑是否一致。
- 注意孔口倒角、毛邊及量爪接觸位置,避免影響讀值。

🔹 4. 測量深度或階差
- 拉出深度桿,插入孔內或放在階差邊緣。
- 保持垂直並確保桿底完全貼合底面後再讀值。
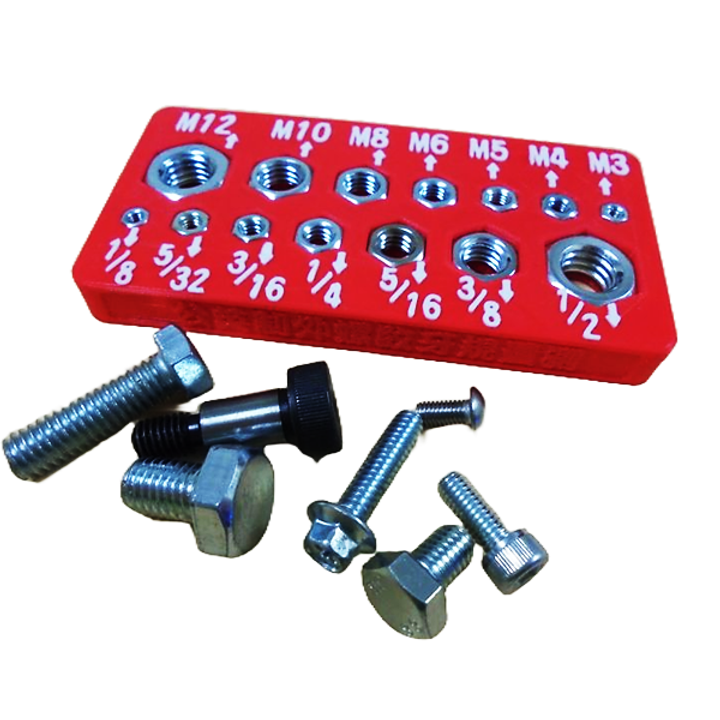
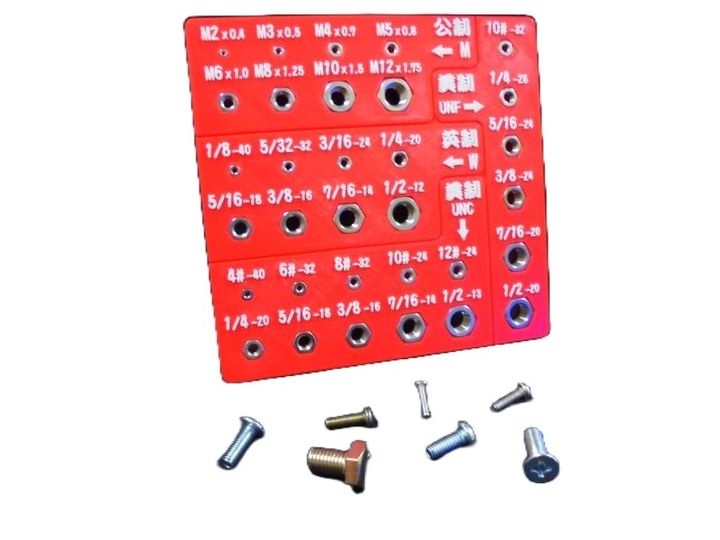
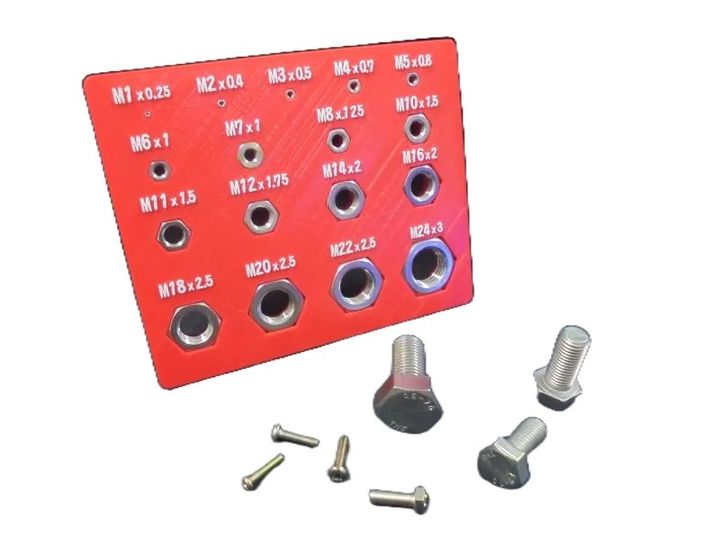
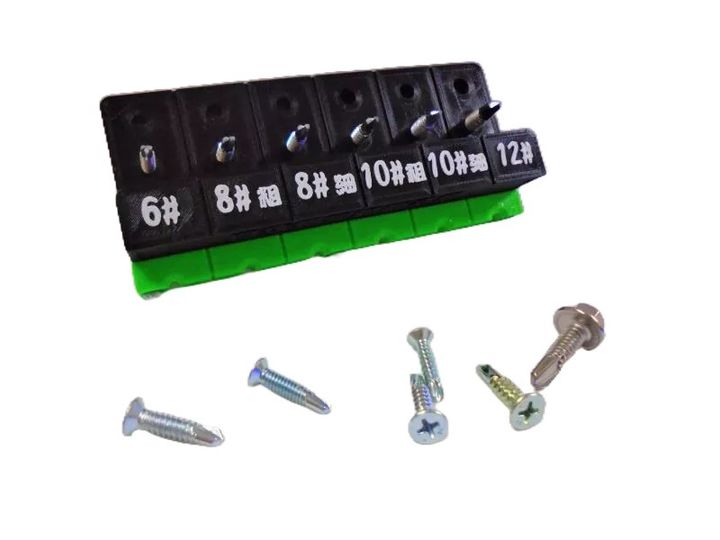
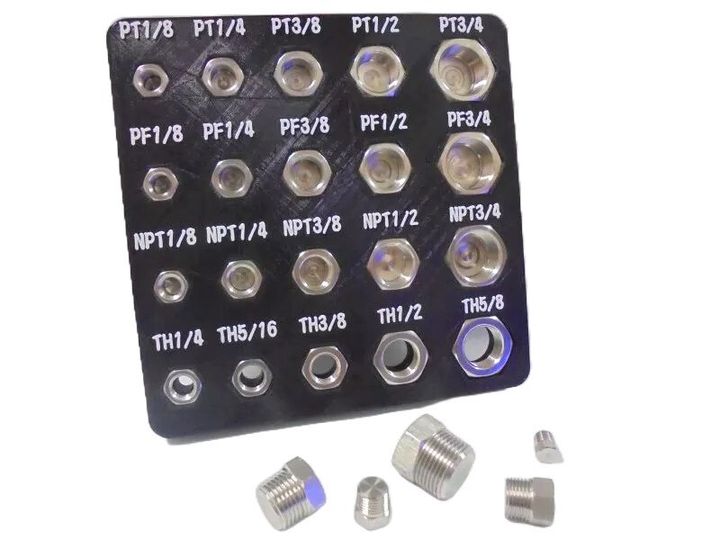
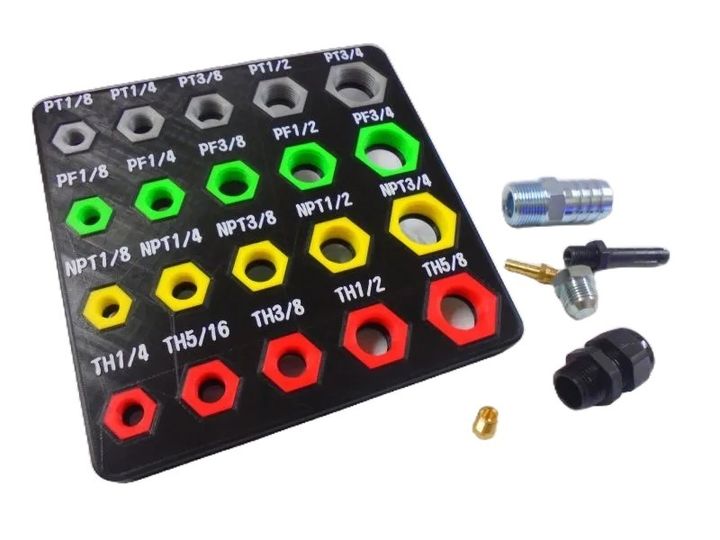
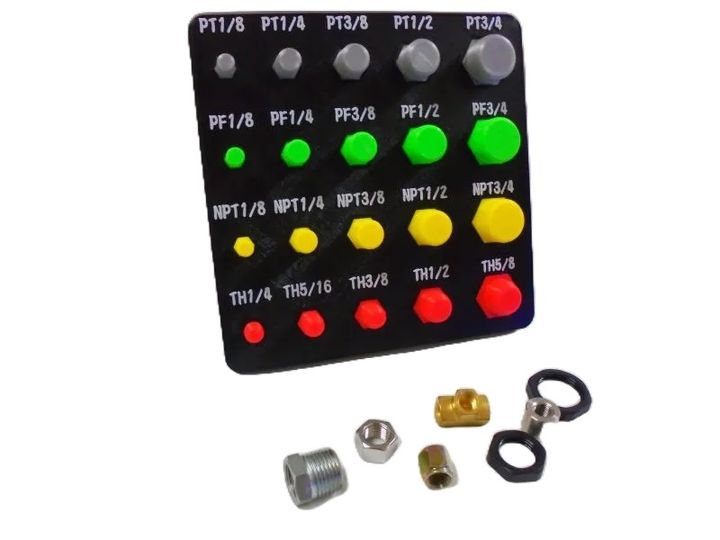
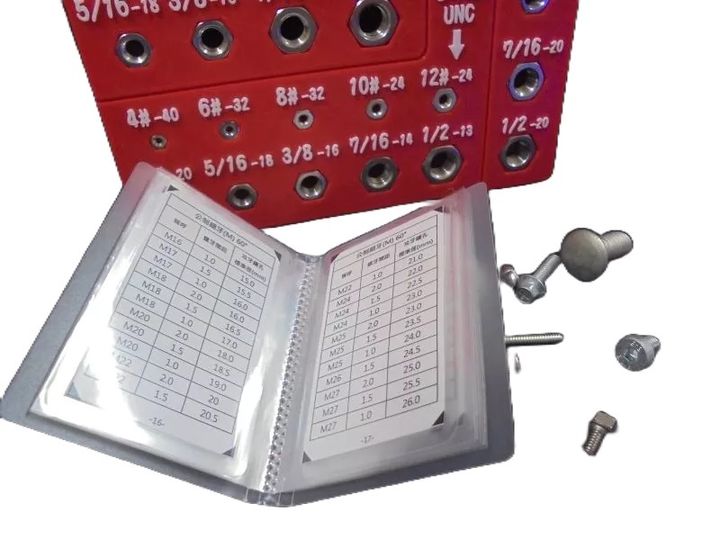
但實務上「牙距不同、規格不同」,尺寸看起來一樣卻完全鎖不上。
👉 常見現場狀況:
・尺寸看起來一樣,結果鎖不進去
・試了好幾顆還是錯
・甚至鎖壞工件
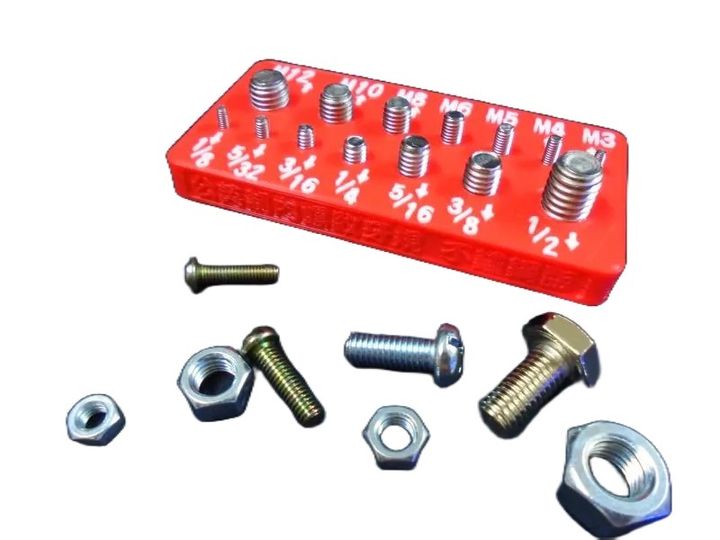
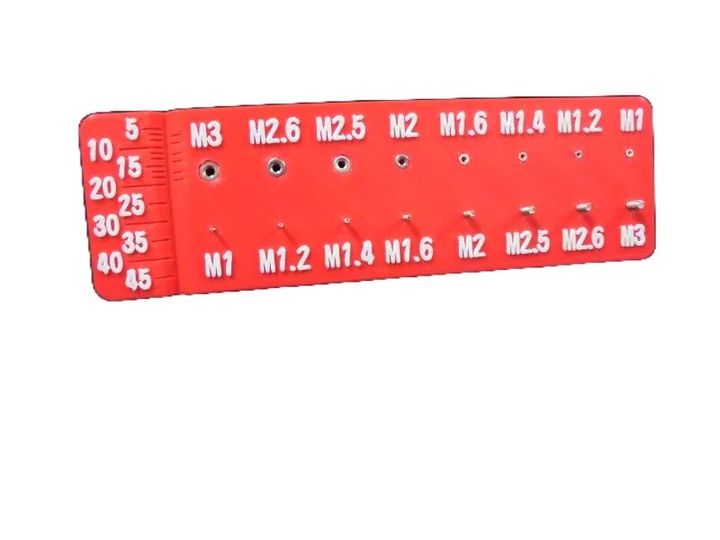
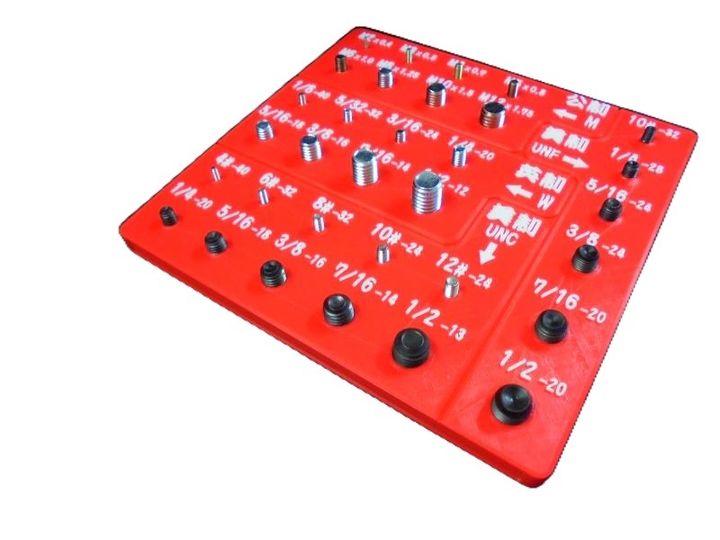
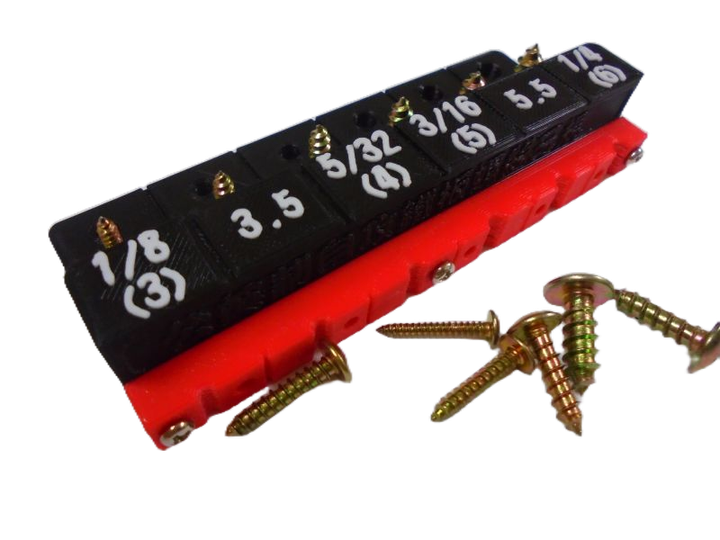
👉 直接用螺絲牙規快速對照
現場比對,不再猜尺寸
4. 常見問題與注意事項
- 避免測量時用力過大,防止量爪變形。
- 測內徑請使用上爪(內量爪),測外徑請用下爪。
- 若量測倒角孔、凹槽或圓角底部,可利用內量爪斜面進行接觸。
- 量完後應擦拭乾淨並放回盒中,防止鏽蝕。
🔍 為什麼游標卡尺量出來的尺寸不準?
明明使用同一支游標卡尺,為什麼每次量測的結果卻不一樣? 除了量具本身的精度,操作方式也是影響測量結果的重要原因。
- 量測力量過大: 過度夾緊工件,可能造成量爪或工件變形。
- 量爪角度不正確: 卡尺傾斜或未對準正確方向,容易產生測量誤差。
- 測量面不乾淨: 油污、切屑或毛邊,可能造成量爪無法正確貼合。
- 忽略歸零檢查: 測量前未確認零點,可能使後續測量結果產生偏差。
💡 FR實務提醒: 精密量測不只是讀出數字, 更重要的是確認量測位置、接觸方式與重複性。 當測量結果出現差異時,應先檢查操作方式, 而不是直接認定量具不準。
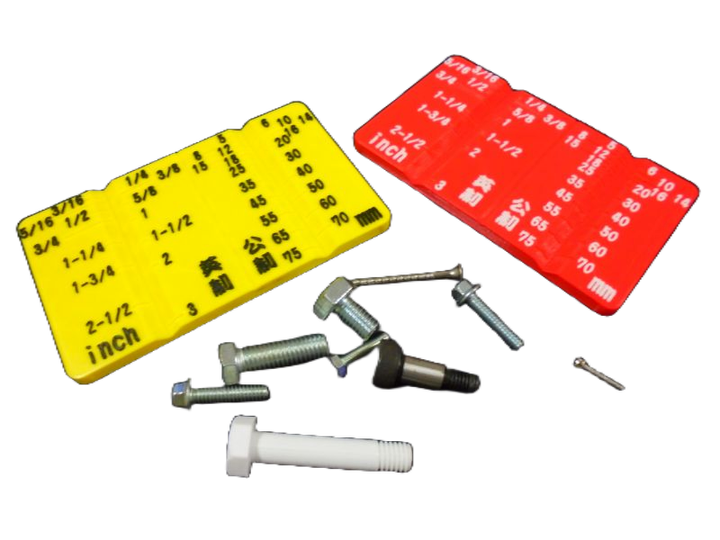
但實務上只靠外徑,仍然很容易誤判牙距與規格。
5. FAQ(延伸解答)
Q1:卡尺量腳上方的凹陷是什麼?可以測什麼?
那是內量爪的斜面設計,用於測量內徑、窄槽與階差。 斜面能避開倒角並貼合孔內壁,使測量更準確。 這是精密設計的一部分,不是瑕疵。
Q2:游標卡尺的最小讀值是多少?怎麼計算?
常見公制游標卡尺的最小讀值為 0.02mm、0.05mm, 部分型式也有0.1mm或0.01mm。
📏 最小讀值怎麼計算?
對於主尺每格1mm、採用常見標準分度設計的游標卡尺, 可利用以下方式快速理解:
最小讀值 = 1mm ÷ 游標分度數
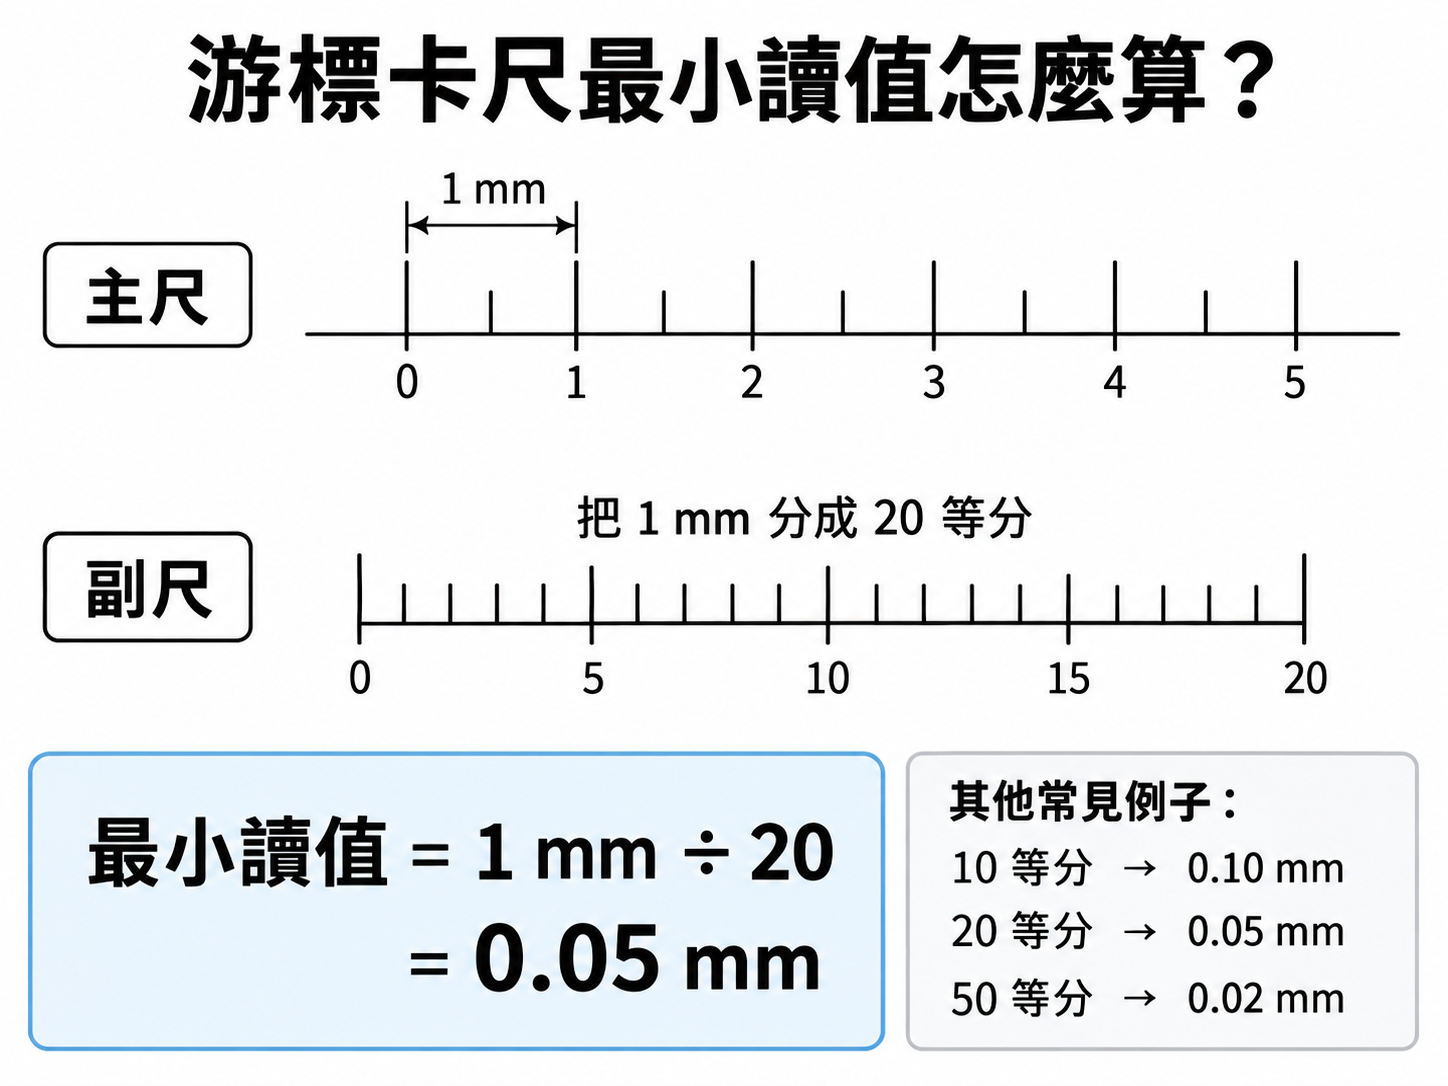
- 10等分:1 ÷ 10 = 0.10mm
- 20等分:1 ÷ 20 = 0.05mm
- 50等分:1 ÷ 50 = 0.02mm
💡 FR實務提醒: 游標尺可能採用不同刻度排列方式, 因此不能只看刻線數量就直接判斷最小讀值。 應優先確認卡尺標示及實際刻度設計。
⚠️ 最小讀值不代表測量準確度。 即使能讀到0.02mm,也不表示實際測量誤差 一定在±0.02mm以內,詳細可參考下方Q4。
Q3:為什麼游標卡尺需要「游標」?
游標的刻度間距略小於主尺刻度, 透過兩者對齊差異可讀取毫米以下的小數值, 這稱為游標讀取法(Vernier principle)。
Q4:游標卡尺最小讀值0.02mm,代表精度也是0.02mm嗎?
不一定! 最小讀值不等於測量準確度。
例如游標卡尺標示最小讀值0.02mm, 代表刻度可辨識的最小尺寸變化為0.02mm, 並不表示每次測量誤差都能控制在±0.02mm。
實際測量結果還會受到量具本身的允許誤差、 校正狀態、量測力量、操作方式及環境等因素影響。
💡 實務觀念: 若需要確認較嚴格的尺寸公差, 應依照工件需求選擇合適的量具, 而不是只看卡尺標示的最小讀值。
6. 總結與學習
游標卡尺是所有精密加工與維修人員必備的量具,正確理解結構與量爪設計能大幅提升測量準確度。本篇介紹了:
- 主尺、游標尺與量爪的功能與區別。
- 內外徑、深度與階差測量的正確操作。
- 量爪上方凹陷設計的實際用途。
🔍 想繼續查?FR 工業技術資料庫
從螺絲規格、量測工具、機械傳動到加工製造,FR工具人持續整理實務常用的工業知識與教學。